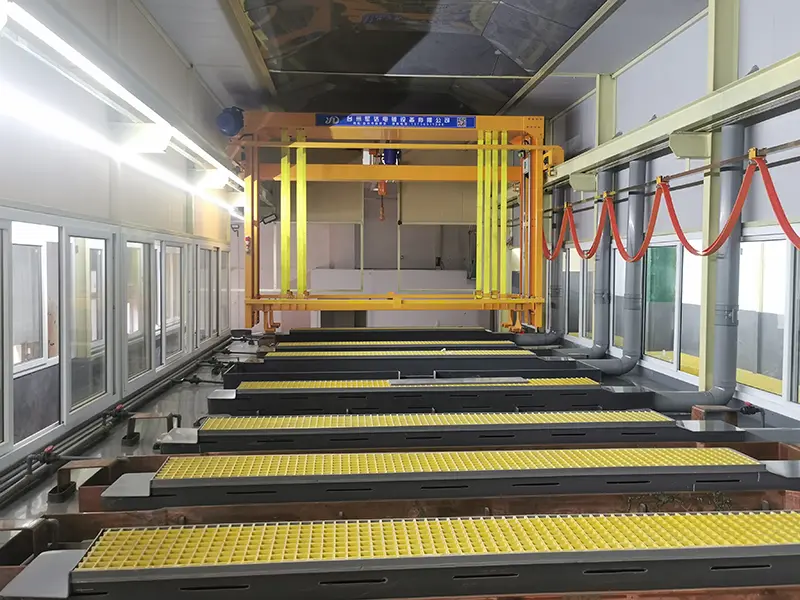
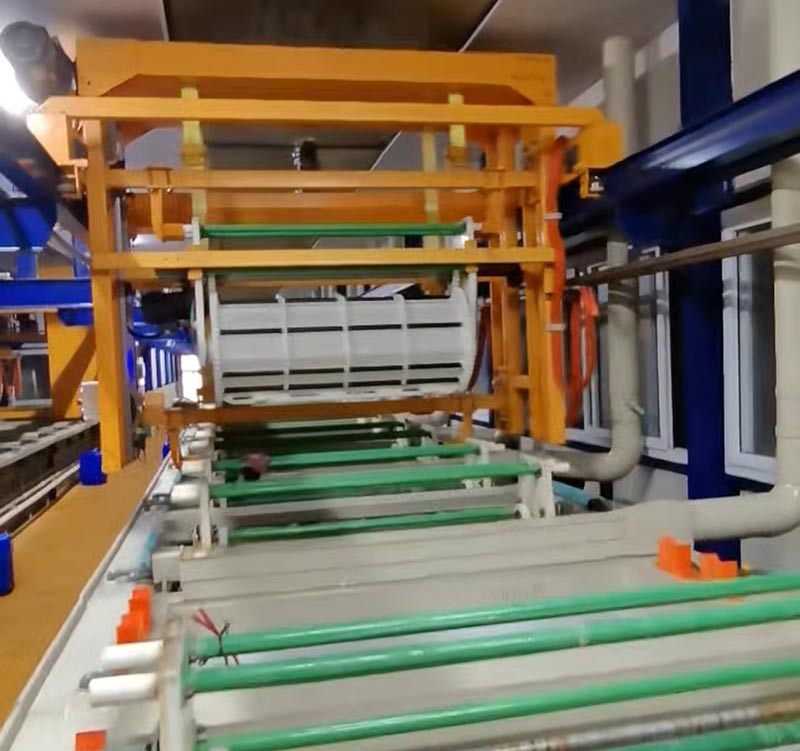
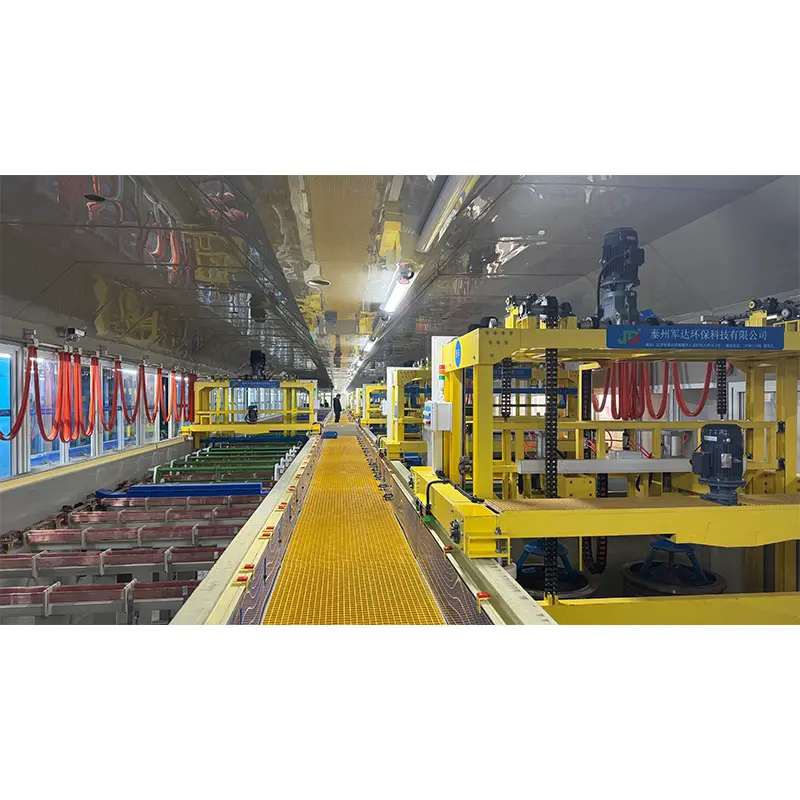
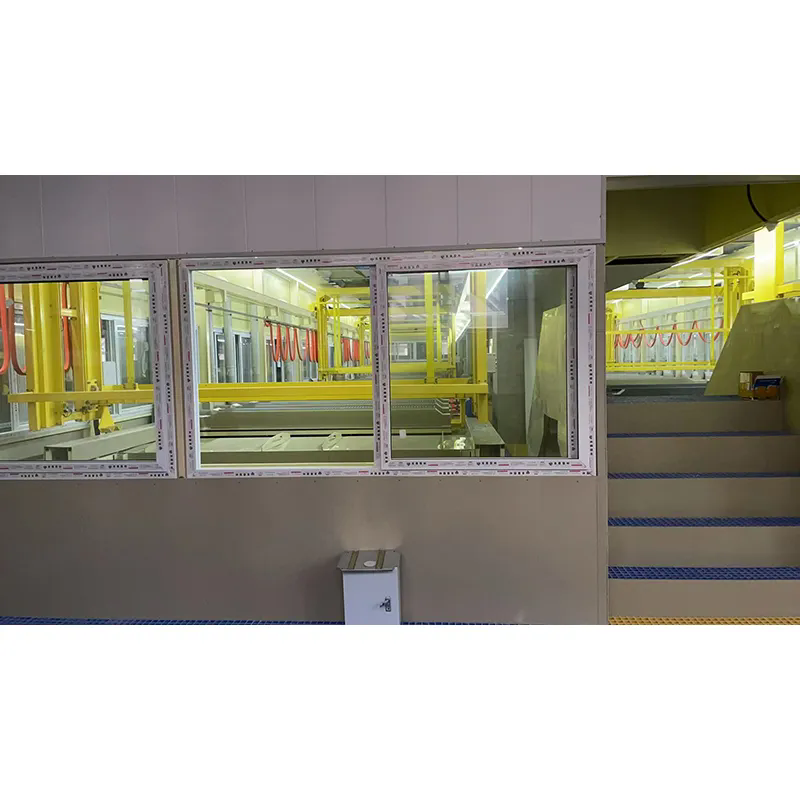
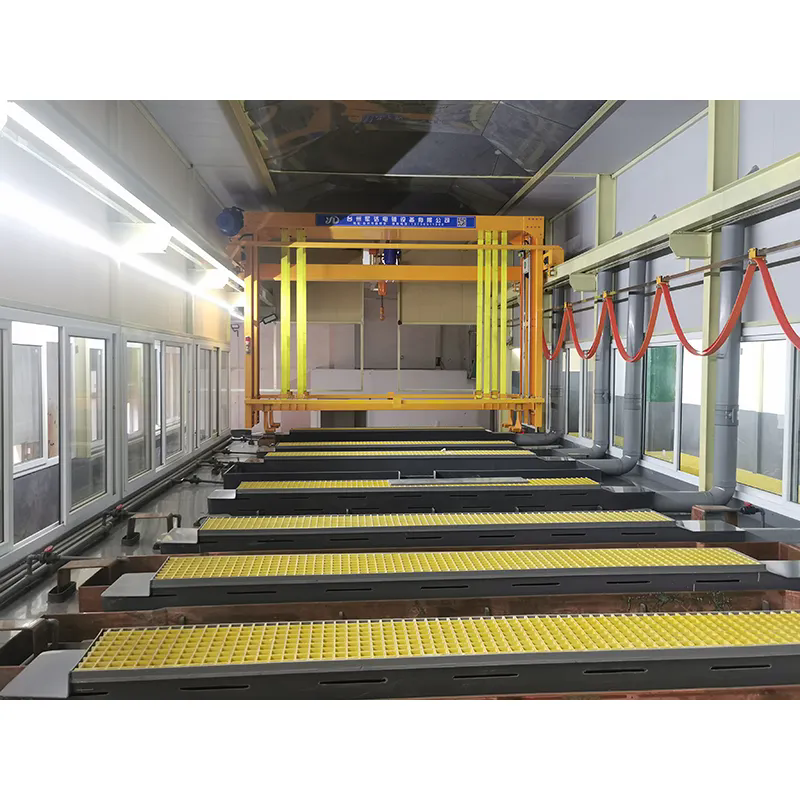
Chemische Vernickelungwird häufig verwendet, wenn Hersteller eine gleichmäßige Beschichtungsdicke, Korrosionsschutz, Verschleißfestigkeit und eine zuverlässige Abdeckung komplexer Komponenten benötigen.JUNDAentwickelt automatisierte Oberflächenbearbeitungsgeräte für die kontrollierte Nickel-Phosphor-Abscheidung, einschließlich SPS-Betrieb, automatischer Chemikaliendosierung, Temperaturregelung und Portalhandhabung. Das System eignet sich für Anwendungen mit Sacklöchern, Innenflächen, Präzisionsteilen und anspruchsvollen Industrieumgebungen.
Bei einem stromlosen Nickelverfahren wird eine Nickel-Phosphor-Legierung durch eine autokatalytische chemische Reaktion und nicht durch einen externen elektrischen Strom abgeschieden. Dies macht es besonders nützlich für komplexe Geometrien, bei denen herkömmliche elektrolytische Beschichtungen zu einer ungleichmäßigen Stromverteilung führen können. Eine ordnungsgemäß konstruierte Produktionslinie integriert Vorbehandlung, Spülung, chemische Nickelabscheidung, Temperatur- und pH-Kontrolle, Filtration, Handhabung und Nachbehandlung in einen wiederholbaren Arbeitsablauf. Die automatisierte Lösung von JUNDA ist auf diese Anforderungen ausgelegt und verfügt über Betriebsparameter wie eine Badtemperatur von 85–92 °C, einen pH-Bereich von 4,5–5,2 und eine typische Galvanisierungsrate von 10–20 μm/Stunde.
Inhaltsverzeichnis
- Was ist stromloses Vernickeln?
- Wie funktioniert eine Anlage zur chemischen Vernickelung?
- Was sind die wichtigsten technischen Spezifikationen?
- Was sind die Hauptvorteile?
- Wie sollte der Phosphorgehalt ausgewählt werden?
- Wo wird die Technologie eingesetzt?
- Wie sollten Hersteller eine Galvanisierungslinie auswählen?
- Häufig gestellte Fragen
- Sind Sie bereit, Ihr Beschichtungsprojekt zu besprechen?
Was ist stromloses Vernickeln?
Die stromlose Vernickelung ist ein autokatalytischer Oberflächenbehandlungsprozess, bei dem Nickel ohne externe Stromquelle chemisch auf einem vorbereiteten Substrat abgeschieden wird. Anders als beim elektrolytischen Beschichten hängt die Abscheidungsreaktion nicht von der Verteilung des elektrischen Stroms über das Werkstück ab.
Diese Unterscheidung ist wichtig für Teile mit komplizierten Geometrien. Da der Prozess nicht auf einem externen elektrischen Feld beruht, kann durch ordnungsgemäß gesteuertes stromloses Nickel eine äußerst gleichmäßige Abdeckung von Kanten, Vertiefungen, Sacklöchern und Innenflächen erzielt werden. Technische Referenzen nennen die Gleichmäßigkeit der Beschichtung, Korrosionsbeständigkeit, Härte und Maßkontrolle als Hauptgründe für die Wahl dieses Verfahrens.
Die abgeschiedene Schicht ist üblicherweise eine Nickel-Phosphor-Legierung. Durch die Anpassung des Phosphorgehalts und die anschließende Wärmebehandlung können Hersteller die Beschichtung an unterschiedliche Anforderungen wie Verschleißfestigkeit, Härte, Korrosionsschutz oder allgemeine technische Leistung anpassen.
Wie funktioniert eine Anlage zur chemischen Vernickelung?
Eine komplette Produktionslinie ist mehr als ein Chemikalientank. Konsistente Ergebnisse hängen von der Kontrolle des gesamten Ablaufs von der Oberflächenvorbereitung bis zur Endkontrolle ab. Ein typischer automatisierter Arbeitsablauf umfasst:
- Beladung und Werkstückhandling:Die Komponenten werden entsprechend ihrer Geometrie und Produktionsanforderungen auf Gestellen oder geeigneten Vorrichtungen positioniert.
- Reinigen und Entfetten:Zur Vorbereitung des Untergrundes werden Öle, Fette, Staub und andere Verunreinigungen entfernt.
- Spülung:Wasserspülstufen tragen dazu bei, die Übertragung von Verunreinigungen zwischen Chemikalientanks zu verhindern.
- Aktivierung oder Beizen:Das Substrat wird chemisch vorbereitet, um eine zuverlässige Haftung der Nickelschicht zu gewährleisten.
- Chemische Nickelabscheidung:Die vorbereiteten Teile gelangen in das Nickel-Phosphor-Bad, wo durch eine autokatalytische Reaktion die Beschichtung entsteht.
- Badsteuerung:Temperatur, pH-Wert, chemische Konzentration, Filtration und Nachfüllung werden überwacht, um die Prozessstabilität aufrechtzuerhalten.
- Nachbehandlung:Abhängig von der erforderlichen Leistung können die Teile gespült, getrocknet, wärmebehandelt oder anderen Endbearbeitungsvorgängen unterzogen werden.
- Inspektion:Beschichtungsdicke, Aussehen, Haftung, Härte und andere vom Kunden definierte Parameter können vor dem Versand überprüft werden.
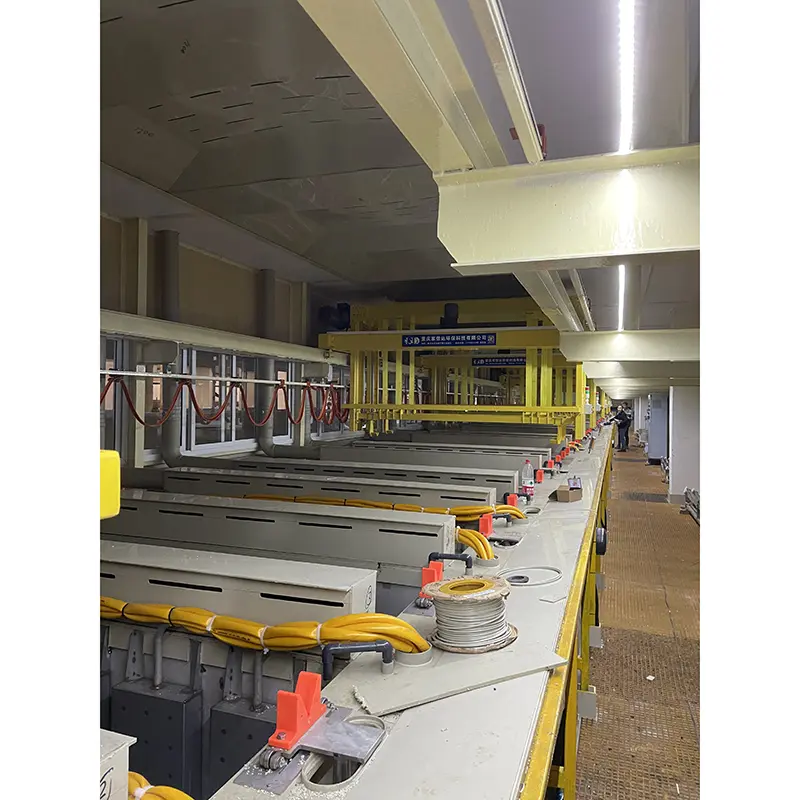
Die Automatisierung kann diese Stufen durch SPS-gesteuerte Hubbewegungen und programmierte Bearbeitungsabläufe verbinden. Dies verringert die Abhängigkeit von der manuellen Übertragung und trägt dazu bei, die Produktionsbedingungen wiederholbarer zu machen.
Was sind die wichtigsten technischen Spezifikationen?
Bei der Bewertung eines Produktionssystems sollten Käufer sowohl die Gerätekonfiguration als auch die für die Zielbeschichtung erforderliche Chemie berücksichtigen. Die veröffentlichten technischen Parameter von JUNDA bieten eine nützliche Referenz für die typische stromlose Nickelproduktion.
| Parameter | Typische Spezifikation | Warum es wichtig ist |
|---|---|---|
| Beschichtungstyp | Chemisch Nickel, Ni-P-Legierung | Bietet autokatalytische Nickelabscheidung ohne externen Strom |
| Phosphorgehalt | 3–5 %, 6–9 % oder 10–13 % | Ermöglicht die Anpassung der Beschichtungseigenschaften an die Anwendung |
| Badetemperatur | 85–92°C | Unterstützt eine stabile chemische Abscheidung |
| pH-Bereich | 4,5–5,2 | Hilft, die beabsichtigte Badechemie aufrechtzuerhalten |
| Beschichtungsgeschwindigkeit | 10–20 μm/Stunde | Beeinflusst die Produktionszykluszeit und den Beschichtungsaufbau |
| Härte im plattierten Zustand | Ungefähr 500–600 HV | Bietet eine Grundlage für verschleißbezogene Anwendungen |
| Wärmebehandelte Härte | Bis ca. 900–1000 HV | Kann die Härte erhöhen, wenn der Untergrund und die Spezifikation dies zulassen |
| Kontrollsystem | SPS-gesteuert | Koordiniert automatisierte Bewegungs- und Produktionsabläufe |
| Gerätekonfiguration | Portal-Rack-Beschichtungslinie | Unterstützt die automatisierte Handhabung von Rack-Komponenten |
Tatsächliche Prozesswerte sollten immer entsprechend dem Substrat, der Prozessspezifikation des Chemikalienlieferanten, der erforderlichen Beschichtungsdicke, der Produktionsbelastung und den geltenden Kunden- oder Industriestandards ermittelt werden, anstatt allgemeine Werte als universelle Einstellungen zu behandeln.
Was sind die Hauptvorteile?
Gleichmäßige Beschichtung komplexer Geometrien
Einer der entscheidenden Vorteile von stromlosem Nickel ist seine Fähigkeit, eine relativ gleichmäßige Abscheidung zu erzeugen, ohne auf die Stromdichte angewiesen zu sein. Dies ist besonders wertvoll für Bauteile mit Ecken, Aussparungen, Innendurchgängen und Sacklöchern. In der Präzisionstechnik kann eine gleichmäßigere Beschichtungsdicke die Maßkontrolle vereinfachen und den Bedarf an Ausgleichskonstruktionen verringern.
Korrosions- und Verschleißschutz
Nickel-Phosphor-Beschichtungen können eine wirksame Barriere gegen Korrosion darstellen, wenn die Beschichtungszusammensetzung, die Dicke, die Untergrundvorbereitung und die Betriebsumgebung richtig aufeinander abgestimmt sind. Das Verfahren wird daher für Bauteile eingesetzt, die Feuchtigkeit, Chemikalien, Ölen und anderen anspruchsvollen Betriebsbedingungen ausgesetzt sind.
Kontrollierte Härte
Die veröffentlichten Spezifikationen von JUNDA geben eine Härte im plattierten Zustand von etwa 500–600 HV an, wobei die Wärmebehandlung unter geeigneten Bedingungen die Härte auf etwa 900–1000 HV erhöhen kann. Dies macht die Technologie für Komponenten relevant, bei denen Oberflächenhärte und Verschleißfestigkeit wichtig sind.
Automatisierung und Prozesswiederholbarkeit
Eine SPS-gesteuerte Linie kann die Hubbewegung, die Prozesszeit, die Chemikaliendosierung und das Temperaturmanagement koordinieren. Durch die automatisierte Handhabung können auch Inkonsistenzen im Zusammenhang mit der manuellen Übertragung verringert werden, insbesondere bei kontinuierlicher Produktion oder Produktion mit hohen Stückzahlen.
Wie sollte der Phosphorgehalt ausgewählt werden?
Der Phosphorgehalt ist ein wichtiger Gesichtspunkt, da er das Gleichgewicht zwischen Härte, Korrosionsbeständigkeit und anderen physikalischen Eigenschaften der resultierenden Beschichtung beeinflusst. Die Produktinformationen von JUNDA unterteilen seine Nickel-Phosphor-Optionen in drei große Bereiche.
| Phosphorbereich | Allgemeine Merkmale | Typische Anwendungsrichtung |
|---|---|---|
| Niedrig: 3–5 % | Höhere Härte bei vergleichsweise geringerer Korrosionsbeständigkeit | Verschleißorientierte Komponenten |
| Mitte: 6–9 % | Ausgewogene Leistung | Allgemeine technische Anwendungen |
| Hoch: 10–13 % | Höhere Korrosionsbeständigkeit und Duktilität | Chemische, Öl- und Gasumgebungen |
Die endgültige Auswahl sollte auf der tatsächlichen Betriebsumgebung, dem Untergrund, den Maßtoleranzen, den erforderlichen Beschichtungseigenschaften und den geltenden Spezifikationen basieren. Vor der Festlegung der Badchemie ist es wichtig, mit einem Verfahrenstechniker und Chemikalienlieferanten zusammenzuarbeiten.
Wo wird die Technologie eingesetzt?
Durch die Kombination aus gleichmäßiger Abscheidung, Korrosionsschutz und kontrollierbarer Härte eignet sich stromloses Nickel für ein breites Spektrum industrieller Komponenten. Zu den gängigen Anwendungen gehören:
- Leiterplattenfertigung:Wird in Prozessen wie ENIG verwendet, bei denen eine kontrollierte Nickelschicht Teil des Oberflächenveredelungssystems ist.
- Öl und Gas:Wird auf Ventile, Armaturen und Komponenten angewendet, die Korrosions- und Verschleißschutz erfordern.
- Luft- und Raumfahrt:Wird auf ausgewählten Präzisionskomponenten verwendet, bei denen eine gleichmäßige Beschichtung und kontrollierte Eigenschaften erforderlich sind.
- Automobil:Geeignet für ausgewählte Kraftstoffsystem- und Präzisionsmechanikkomponenten.
- Medizinische Ausrüstung:Gilt für bestimmte Komponenten, bei denen Oberflächenleistung und Maßhaltigkeit wichtig sind.
- Formen und Matrizen:Kann die Oberflächenhärte und Verschleißfestigkeit verbessern, wenn das Beschichtungssystem richtig spezifiziert ist.
- Präzisionsmaschinen:Nützlich für die Konstruktion von Komponenten mit komplexen Oberflächen oder internen Merkmalen.
Wie sollten Hersteller eine Galvanisierungslinie auswählen?
Die Auswahl der Ausrüstung sollte mit den Produktionsanforderungen beginnen und nicht nur mit dem Vergleich von Tankabmessungen oder Automatisierungsfunktionen. Eine praktische Einkaufscheckliste beinhaltet:
- Teilegeometrie:Bestätigen Sie, ob Komponenten Sacklöcher, Aussparungen, Innenflächen oder komplexe Profile enthalten.
- Produktionsvolumen:Definieren Sie Chargengröße, Ladegewicht, Zykluszeit und erwartete Tagesleistung.
- Erforderliche Beschichtung:Legen Sie Zieldicke, Phosphorbereich, Härte, Korrosionsbeständigkeit und Maßtoleranz fest.
- Prozesschemie:Stellen Sie sicher, dass die Tanks, Heizungen, Pumpen, Filter und Dosiersysteme mit der ausgewählten Chemie kompatibel sind.
- Automatisierungsgrad:Bestimmen Sie, ob ein manueller, halbautomatischer oder vollständig SPS-gesteuerter Betrieb geeignet ist.
- Umweltmanagement:Berücksichtigen Sie die Anforderungen an Spülung, Abwasserbehandlung, Belüftung, Lagerung von Chemikalien und Wasserrecycling.
- Kundendienst:Bestätigen Sie Installation, Inbetriebnahme, Bedienerschulung, Fehlerbehebung und technische Supportvereinbarungen.
Ein schlüsselfertiger Lieferant kann dabei helfen, Gerätelayout, Prozessstufen, Handhabungssysteme, Chemikaliendosierung, Heizung, Filterung und Steuerungsarchitektur in einer Produktionslösung zu integrieren. JUNDA gibt an, dass sein Engineering-Service Prozessdesign, Geräteherstellung, Installation, Inbetriebnahme und technischen Support umfasst.
Häufig gestellte Fragen
1. Was ist eine Anlage zur chemischen Vernickelung?
Es handelt sich um ein integriertes Produktionssystem zur Abscheidung von Nickel-Phosphor-Beschichtungen durch eine autokatalytische chemische Reaktion. Im Gegensatz zur elektrolytischen Vernickelung ist für die Abscheidung kein externer elektrischer Strom erforderlich.
2. Was unterscheidet stromloses Nickel von elektrolytischem Nickel?
Der Hauptunterschied im Prozess ist der Abscheidungsmechanismus. Chemisches Nickel beruht auf chemischer Reduktion, während elektrolytisches Nickel einen externen elektrischen Strom verwendet. Die stromlose Abscheidung kann eine gleichmäßigere Abdeckung über komplexe Geometrien hinweg ermöglichen, da sie nicht durch die Stromverteilung bestimmt wird.
3. Kann chemisches Nickel Sacklöcher und Innenflächen abdecken?
Ja. Einer der Hauptgründe, warum sich Hersteller für dieses Verfahren entscheiden, ist seine Fähigkeit, eine Beschichtung auf komplexe Geometrien, einschließlich geeigneter Sacklöcher und Innenflächen, aufzutragen, wenn die Teile ordnungsgemäß vorbereitet und verarbeitet werden.
4. Welche Betriebstemperatur verwendet das JUNDA-System?
JUNDA gibt für sein stromloses Nickelsystem eine Betriebsbadtemperatur von ca. 85–92 °C an. Die tatsächlichen Betriebsbedingungen sollten der ausgewählten Beschichtungschemie und der validierten Prozessspezifikation entsprechen.
5. Wie schnell lässt sich die Nickelschicht abscheiden?
Die veröffentlichte Spezifikation gibt eine Beschichtungsrate von etwa 10–20 μm pro Stunde an. Die tatsächliche Abscheidungsgeschwindigkeit hängt von der Badchemie, der Temperatur, dem pH-Wert, der Beladung, dem Lösungszustand und der Prozesssteuerung ab.
6. Kann die Schichthärte erhöht werden?
Ja. JUNDA gibt eine Härte im plattierten Zustand von etwa 500–600 HV an und gibt an, dass eine Wärmebehandlung die Härte unter geeigneten Bedingungen auf etwa 900–1000 HV erhöhen kann. Die Wärmebehandlung muss anhand des Substrats und der erforderlichen Eigenschaften bewertet werden.
7. Ist ein Chemisch-Nickel-System für Kunststoffteile geeignet?
Auf bestimmten nichtleitenden Materialien, darunter Kunststoffe und Keramik, kann nach entsprechender Oberflächenaktivierung chemisch Nickel abgeschieden werden. Die Vorbehandlungsreihenfolge muss entsprechend der Material- und Beschichtungsspezifikation gewählt werden.
8. Wie wähle ich den richtigen Phosphorgehalt?
Beschichtungen mit niedrigem Phosphorgehalt werden im Allgemeinen ausgewählt, wenn eine höhere Härte im Vordergrund steht, während Systeme mit hohem Phosphorgehalt üblicherweise in Betracht gezogen werden, wenn die Korrosionsbeständigkeit wichtiger ist. Die Chemie mittlerer Phosphorkonzentration bietet eine ausgewogene Option für viele technische Anwendungen.
Sind Sie bereit, Ihr Beschichtungsprojekt zu besprechen?
Wenn Ihre Produktion eine konsistente Nickel-Phosphor-Beschichtung auf Präzisionskomponenten, komplexen Geometrien, Sacklöchern oder Innenflächen erfordert, kann ein richtig konfiguriertes automatisiertes System dabei helfen, einen kontrollierteren Oberflächenveredelungsprozess zu etablieren. JUNDA bietet maßgeschneiderte Galvanikanlagen und schlüsselfertige Ingenieurdienstleistungen, die Prozessdesign, Anlagenherstellung, Installation, Inbetriebnahme und technischen Support umfassen.Kontaktieren Sie unsum Ihre Werkstückabmessungen, Produktionskapazität, Beschichtungsanforderungen, Automatisierungserwartungen und Fabrikbedingungen zu besprechen und das JUNDA-Ingenieurteam eine geeignete Chemisch-Nickel-Lösung für Ihr Projekt entwickeln zu lassen.